尺寸控制
尺寸偏了 0.3 毫米,装配线停了 2 小时
场景:装不进去
500 件泵体到货,外观合格,尺寸报告写着“符合公差”。
装配工位:轴承先压不进座孔。硬压,轴承外圈变形,装完转起来有异响。
停下来量:座孔中心偏了 0.3mm,同轴度超差。
处理方式只能是:全检挑件 → 能用的一批、需要返修的一批、报废的一批。装配线停 2 小时。
损失清单
| 项 | 说明 |
|---|---|
| 停线成本 | 装配线一小时的综合成本,通常远高于一个铸件的利润 |
| 全检人工 | 500 件坐下来一件件量,两三个人做一天 |
| 返修 | 座孔扩孔再镶套,工序成本比重做还高 |
| 报废 | 挑出来的废件,材料和加工工时全损失 |
| 客户交期 | 停线直接吃交期,交期一延,下一单就悬 |
“尺寸超差 0.3mm”在图纸上是个数字,在车间里是一场事故。
铸件尺寸为什么会跑偏
铸件不是加工件,它的尺寸同时受五个因素影响:
| 因素 | 具体表现 |
|---|---|
| 模具磨损 | 模具用久了,型腔变大,铸件跟着变大,批量后期尺寸系统性偏移 |
| 砂芯偏移 | 砂芯没卡正,壁厚一边厚一边薄,加工完壁厚不均甚至打穿 |
| 收缩率算错 | 灰铁和球铁收缩率不同,同一个模具做两种材质,尺寸必然差 |
| 开箱/落砂变形 | 早开箱,铸件还热,吊运一压就变形 |
| 基准不统一 | 铸造用 A 面做基准,加工用 B 面做基准,两个基准之间的误差全累加到尺寸上 |
第五个最隐蔽:铸造和加工不在一个厂的时候,两边各自用“自己觉得方便”的面做基准,误差叠加,加工完就超差。
采购怎么提前问
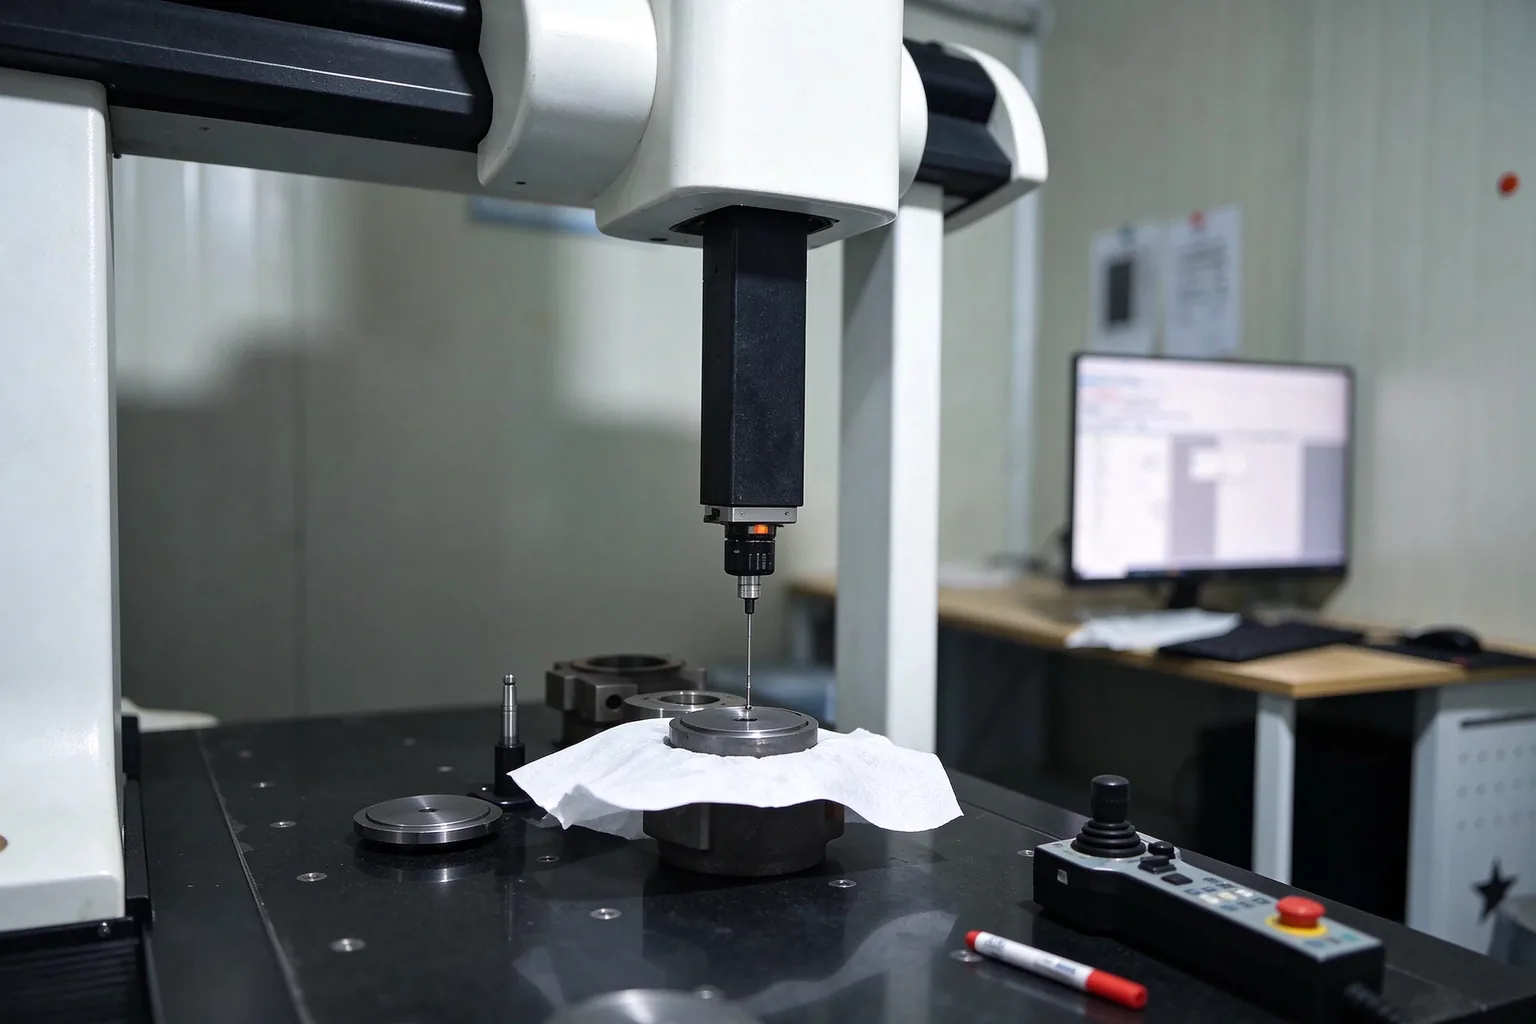
① 关键尺寸有没有做首件三坐标?关键孔、安装面、法兰螺栓孔位置——这几个是装配的命门。首件不测,批量就是赌。
② 模具多久修一次?模具是有寿命的。批量做到一定数量必须修模,否则尺寸会系统性漂。
③ 铸造基准和加工基准是不是同一个?问这一句,能立刻分出高低:懂行的会说“我们统一用同一个面做基准”,不懂的会说“都是按图纸做的”。
④ 同轴度、位置度这类形位公差谁负责?毛坯厂只保证毛坯公差(GB/T 6414,一般 CT10–CT12),形位公差是加工环节的事。如果毛坯和加工是两家,这一项最容易互相推。
我们的做法
- 新模具首件必做三坐标,关键尺寸逐个核对,不靠卡尺估
- 模具建档,按件数修模,不等出问题才修
- 铸造和加工在同一厂,基准面由同一套工艺文件锁定,不存在两个基准打架
- 砂芯用芯撑+定位卡死,壁厚不均的问题在造型阶段解决
- 落砂控制开箱温度,避免热态变形
- 关键尺寸做过程能力跟踪,不是只检首件和末件
一句话总结
铸件尺寸跑偏,九成不是“工人不小心”,是工艺系统里某一环没锁死。
采购问对四句话(首件三坐标、模具修模、基准统一、形位公差归属),能挡掉大部分装不上的货。
这篇讲的问题,你们厂也遇到过?
把图纸或问题发过来,我们的工程师直接答,不经过销售转述。灰铸铁与球墨铸铁泵体泵壳,铸造加数控精加工同厂完成,基准统一、责任单一。