质量责任
毛坯厂说是加工的问题,加工厂说是毛坯的问题
场景:一个不合格件,两家都不认
货到,用户反馈“泵体漏水”。你查原因,往前追:
铸造厂说:我出的毛坯尺寸合格,材质也有报告,这是加工过程弄坏的(比如壁厚被车薄了)。
加工厂说:我按图加工,壁厚有毛坯本身就不均匀,加工完才漏的,问题在毛坯。
两家都有理由,都不认。货是第一家出的,钱是你付的,时间是你在耗。
责任互推,具体会让你损失什么
| 项 | 说明 |
|---|---|
| 找不到真因 | 两边各自说“不是我的问题”,工艺就永远不改,下一批还会出 |
| 全检/复检 | 你得自己做检测,甚至送第三方,成本自付 |
| 返修/报废 | 谁都不认,只能你自己吃 |
| 交付延迟 | 争议期间产线停着 |
| 供应商关系 | 两边都被你压,两边都开始敷衍 |
最要命的是第一条:真因没找到,问题会重复发生。
为什么这种结构必然出问题
铸造和加工分两家,有三个结构性矛盾:
| 矛盾 | 说明 |
|---|---|
| 基准不统一 | 铸造按毛坯面定位,加工按另一面找正,误差叠加 |
| 责任边界不清 | 壁厚不均算铸造问题,加工切薄算加工问题,中间地带没人认 |
| 信息不流通 | 加工发现的问题反馈不到造型工艺,下一模照样做 |
这不是谁不负责,是结构决定的:两家各有各的账,中间那块灰地带,谁都愿意让给对方。
采购怎么解决(三条路,按代价从低到高)
路 1:让铸造厂指定固定加工厂,你不参与
铸造厂把加工包给他长期合作的厂,你只对铸造厂一家。出问题只找一家。
- 优点:责任单一
- 缺点:加工价不受你控制,加工质量你也管不到
路 2:毛坯和成品分开验收,把边界写进合同
| 验收环节 | 明确标准 |
|---|---|
| 毛坯验收 | 关键壁厚测点位置和公差、毛坯尺寸公差等级(CT几级) |
| 成品验收 | 加工后壁厚最小值、试压要求、形位公差 |
边界写清楚了,出了问题有据可查。 这一条最省钱,但要求你自己有能力验毛坯。
路 3:找一家铸造+加工都在厂内的供应商
这是根治的办法。
- 同一个工艺文件,同一个基准,不存在两个基准
- 出了问题内部追责,不用你和两家谈
- 壁厚不均,铸造这边改砂芯;加工切多了,加工这边调程序——问题在一个厂里闭环
我们自己怎么做
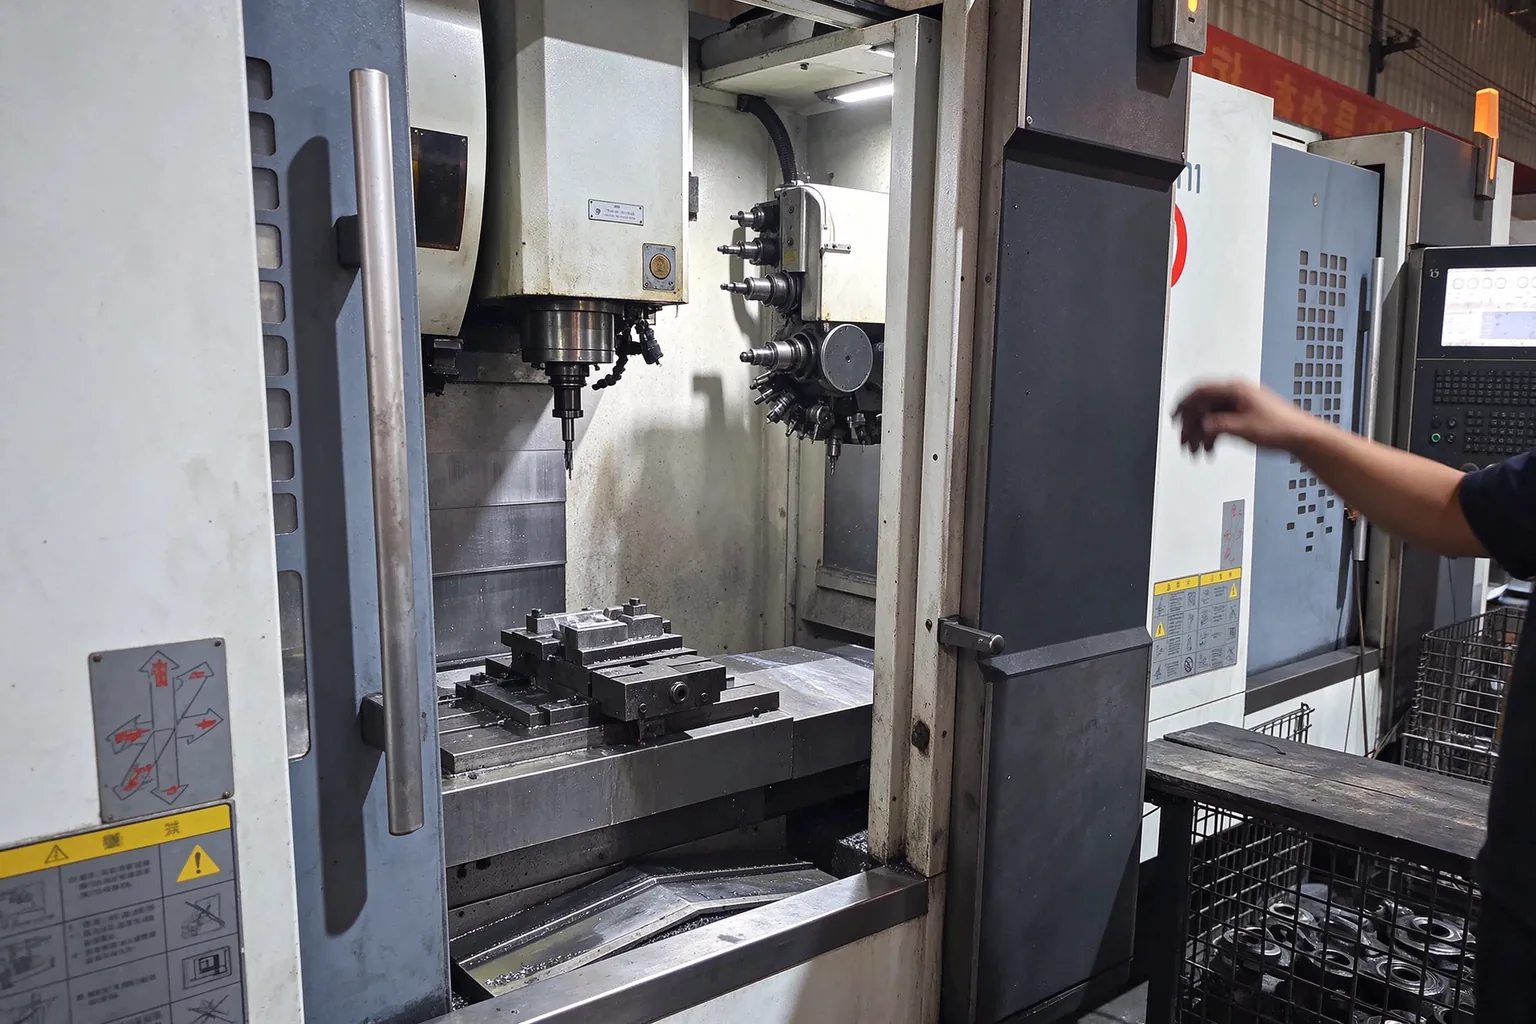
我们就是第三种:铸造和数控加工在同一个厂区,同一批工艺文件。
| 环节 | 现状 |
|---|---|
| 造型 / 熔炼 / 浇注 / 清砂 | 自有车间,7700㎡ |
| 数控加工 | 自有 46 台数控车床 |
| 基准 | 铸造和加工共用同一套基准面,写进工艺卡 |
| 追责 | 内部闭环,客户只对我们一家 |
| 检测 | 毛坯阶段测壁厚,成品阶段试压 + 关键尺寸,报告随货 |
客户只需要面对一个人,不用在两家之间传话。
一句话总结
把铸造和加工拆给两家,省下的是单价,付出的是责任成本和时间成本。
如果你的件有承压要求、壁厚不均、形位公差严,“铸造+加工一站式”不是加分项,是必需品。
这篇讲的问题,你们厂也遇到过?
把图纸或问题发过来,我们的工程师直接答,不经过销售转述。灰铸铁与球墨铸铁泵体泵壳,铸造加数控精加工同厂完成,基准统一、责任单一。