质量控制
泵壳试压漏了,拆开内壁全是小孔
先说一个你可能遇到过的场景
货到厂,外观检查通过,入库。装配线装上去,试压台加压到 1.6MPa。
表压掉。 找漏点,拆开,内壁有密密麻麻的小孔,最大的像米粒。
这批 500 件,抽检 20 件里 7 件漏。整批退。
然后你要处理:
| 成本项 | 量级 |
|---|---|
| 退货运费(双程海运) | 一笔不小的钱,且是自己承担 |
| 补货的加急费 | 空运 vs 海运,差价按公斤算,往往比铸件本身贵 |
| 交期违约 | 客户罚款条款里通常写 1%–3%/周 |
| 客户信任 | 这一单之后的询价,客户会先问你“上次那批处理完了吗” |
这不是一个铸件的问题,是一条装配线、一个订单、一个客户的问题。
气孔为什么在泵壳上特别致命
泵壳、泵体是承压件。它的验收标准不是“看起来没洞”,是“加压不漏”。
气孔在别的地方可能只是个外观瑕疵,在泵壳上就是渗漏通道。而且气孔常常藏在壁内——外观、尺寸全合格,只有试压能发现。
这也是为什么铸造行业里,气孔类缺陷通常占废品的三到四成,是第一位的问题。
三类气孔,原因完全不同
| 类型 | 长什么样 | 主因 |
|---|---|---|
| 析出性气孔 | 分散小圆孔,内壁光滑 | 铁水含气多(炉料潮湿、熔炼温度低、孕育剂未烘干) |
| 侵入性气孔 | 局部聚集,位置靠近砂型 | 型砂水分高、涂料没烘干、砂型透气性差 |
| 卷气/裹气 | 大而不规则,常在浇口附近 | 浇注系统设计不合理,铁水翻卷把空气卷进去 |
处理方式完全不同:第一类改熔炼,第二类改型砂和涂料,第三类改浇注系统。所以供应商如果只会说“下次注意”,说明他根本没分清是哪一类。
采购怎么提前识破
问三个问题,答得含糊的基本会出事:
① 型砂水分控制在多少?合格的回答会给具体区间(一般 3.2–4.0%),并且说得出“每天测几次、谁测”。答“凭手感”的直接划掉。
② 涂料烘不烘?烘多久?水基涂料不烘透,浇注时水蒸气全灌进铁水里,气孔是必然的。
③ 出厂前做不做试压?压力多少、保压多久?做承压件的厂,出厂前应该有试压环节。答“客户自己试”的,等于把风险全推给你。
我们在泵壳上的做法
- 型砂每班测水分和透气性,超标就调整,不靠手感
- 涂料进烘房强制烘干,含水率合格才上造型线
- 浇注系统带挡渣和缓冲,铁水从底部平稳充型,不翻卷
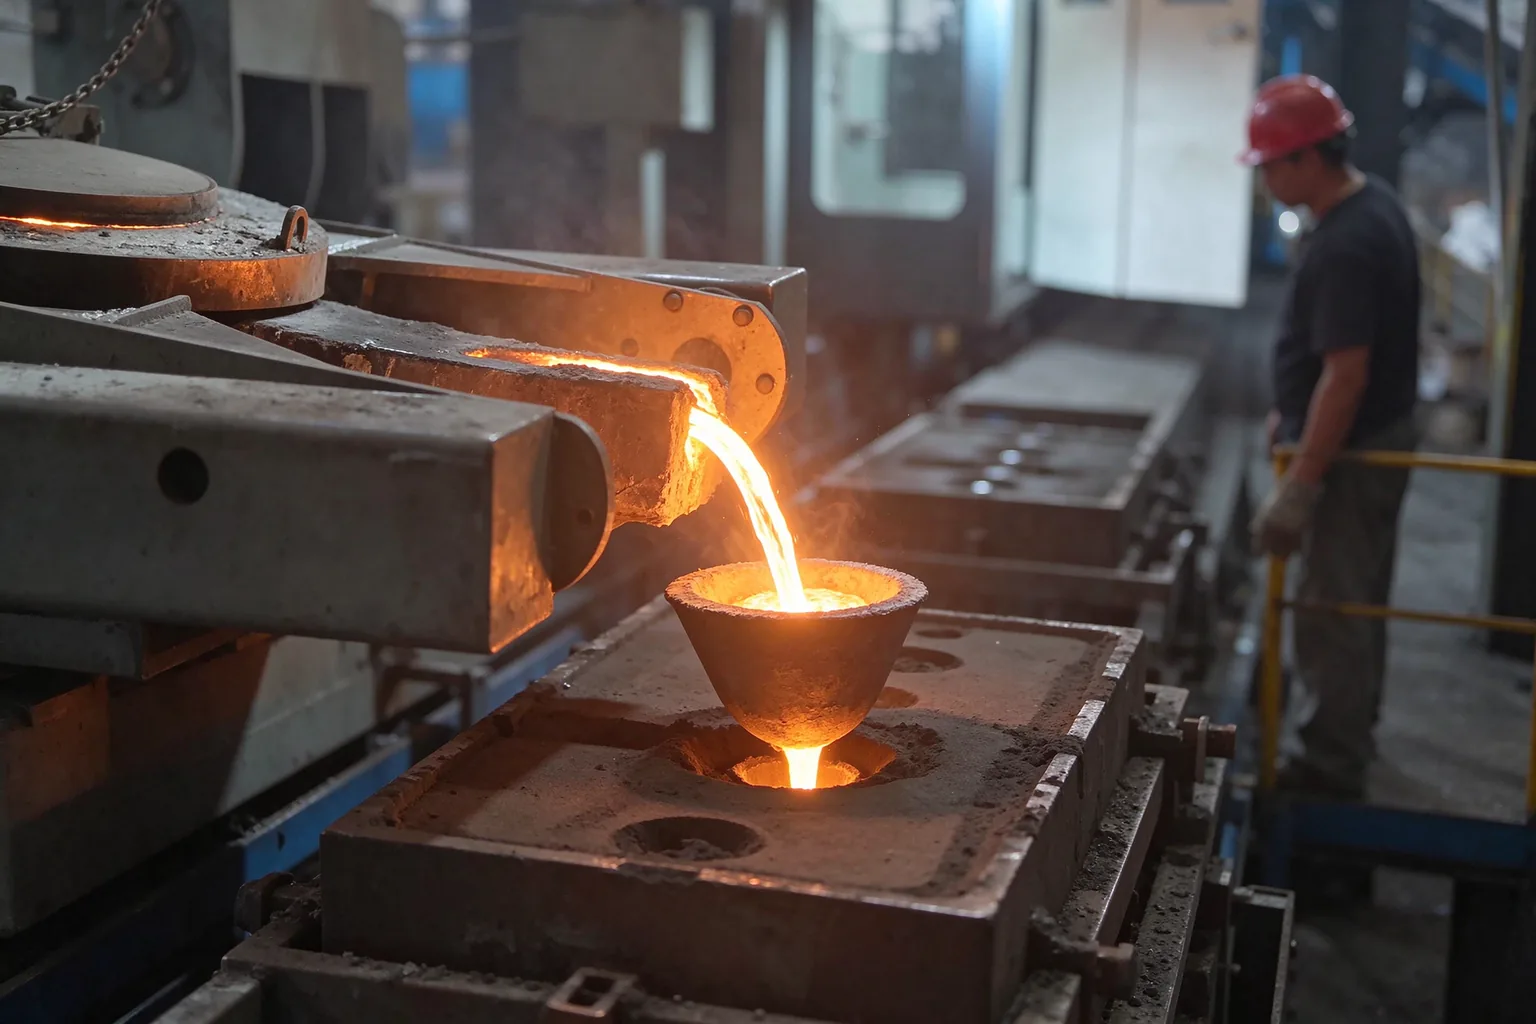
- 浇注温度按材质挂牌控制,灰铸铁 1380–1420℃,炉前测温记录留档
- 承压件出厂前 100% 试压,压力按客户要求(常见 1.5 倍工作压力,保压 3–5 分钟)
- 出问题切剖面,看气孔形态定位是哪一类,改工艺而不是改说法
一句话总结
气孔不是“铸造难免的”,而是工艺控制松了才出现的。
一个厂能不能稳定交承压件,看的不是他说得多好,而是他有没有型砂检测记录、涂料烘干流程、炉前测温记录、出厂试压记录这四样东西。
这四样有,气孔率就能压得住;没有,你就是在赌。
这篇讲的问题,你们厂也遇到过?
把图纸或问题发过来,我们的工程师直接答,不经过销售转述。灰铸铁与球墨铸铁泵体泵壳,铸造加数控精加工同厂完成,基准统一、责任单一。